
¿Qué precisión tiene el escaneo láser 3D en minería?
La precisión es la primera pregunta y la respuesta peor interpretada. La precisión de un escáner es un error de distancia a una distancia declarada, en condiciones declaradas, y una cifra citada sin la distancia no es una cifra. El mismo instrumento está en 1,9 mm a 10 m y 5,3 mm a 40 m.
Esta página da las cifras de cada escáner Artec a las distancias a las que trabaja una mina, explica qué las mueve y dice qué necesita realmente cada trabajo minero — que a menudo es menos que la cifra del folleto y a veces más.
¿Qué precisión tiene el escaneo láser 3D en una mina?
Desde un trípode, 1,9 mm a 10 m y 5,3 mm a 40 m; en movimiento bajo tierra, ±10 mm con detección de cambios de ±5 mm; a mano, 0,1 mm — cada una a su distancia.
 1,9 mm a 10 mEscáner sobre trípode; 2,9 mm a 20 m, 5,3 mm a 40 m. La distancia es parte de la cifra.
 ±10 mm bajo tierraEscáner SLAM en movimiento; ±15 mm en superficie; ±0,03 % de deriva de posición.
 0,1 mm a manoLuz estructurada portátil a 0,35–1,2 m, para piezas y componentes.
 Cambios de ±5 mmDos escaneos de la misma superficie comparados — la cifra sobre la que corre el monitoreo.
Qué mueve la cifra y qué necesita cada trabajo
Tres cosas fijan la precisión de un escáner. La distancia: el haz láser se abre y el error angular se proyecta más lejos, así que la precisión angular de 18 segundos de arco del Artec Ray II es 0,87 mm a 10 m y proporcionalmente más a 40 m. El posicionamiento: un escáner de trípode sabe dónde está; un escáner en movimiento lo calcula, y la deriva de ±0,03 % del Artec Jet forma parte de sus ±10 mm — reiniciada en cada punto de control que pasa. El registro: un levantamiento son muchas capturas alineadas entre sí y con la malla de mina, y el error de registro en las uniones y los residuales en el control acotan todo lo que viene después. Un volumen que cruza una mala unión está mal en la medida de la unión, por preciso que fuera cada escaneo.
Lo que necesita cada trabajo es una cifra distinta. La conciliación de caserones y frentes, el perfil contra el diseño y el mapeo del avance funcionan con holgura a ±10 mm. El monitoreo de convergencia, taludes y desgaste funciona con detección de cambios — ±5 mm entre dos escaneos del Jet, más fino con el Ray II desde las mismas posiciones — porque la comparación cancela gran parte del error absoluto. Un acopio facturado o un talud aprobado quieren los 1,9 mm a 10 m del trípode. Un manto de trituradora o un revestimiento quieren 0,1 mm, porque la pregunta es si asienta. El centro de un pique o la alineación de un izaje quieren un punto único correcto al milímetro, que es trabajo de una estación total, no de un escáner.
La forma honesta de leer una especificación es hacer tres preguntas: a qué distancia, inmóvil o en movimiento, y cómo se vinculó el levantamiento al control. Ray II: 1,9 mm a 10 m, inmóvil, vinculado por dianas o geometría. Jet: ±10 mm bajo tierra, en movimiento, vinculado en puntos de control con ±0,03 % de deriva entre ellos. Artec Leo: 0,1 mm a 0,35–1,2 m, portátil, registrado sobre sí mismo o sobre un datum CAD. Cada uno basta para su trabajo y no para el siguiente, y por eso una mina usa más de uno.
Cómo verificar la precisión en su propio sitio
Una cifra que ha verificado sobre referencias conocidas es suya; una cifra de folleto es del fabricante.
 1. Elegir referencias conocidasPuntos de control topográfico y una distancia medida — el ancho de un pilar, la altura de un banco — establecidos con su estación total.
 2. Escanéelas como trabajaríaDesde el trípode a la distancia de trabajo; en movimiento a lo largo de la galería; a mano sobre un bloque patrón o una pieza.
 3. Registrar y vincularRegistre en Artec Twins o Studio y vincule al control; anote el error de registro y los residuales.
 4. Medir las referenciasLas distancias y coordenadas conocidas leídas del modelo contra sus valores levantados.
 5. Dejarlo por escritoEl resultado, la distancia, el método y la fecha — la declaración de precisión propia del sitio, repetida cuando algo cambie.
Qué escáner para este trabajo
Tres escáneres, tres cifras de precisión a tres distancias — que es justamente la cuestión.

Artec Ray II
- Ideal para
- La cifra de calidad topográfica — taludes, acopios, plantas, máquinas desde un trípode
- Precisión, hasta
- 1,9 mm a 10 m, 2,9 mm a 20 m, 5,3 mm a 40 m
- Precisión angular
- 18″, equivalente a 0,87 mm a 10 m
- Ruido de medición
- 0,4 mm a 10 m
- Alcance
- 0,5–130 m
El Ray II está en 1,9 mm a 10 m, 2,9 mm a 20 m y 5,3 mm a 40 m, con 18″ de precisión angular y 0,4 mm de ruido de medición a 10 m; alcance de 0,5–130 m. Como está inmóvil, su precisión es la del instrumento, y es la superficie de referencia contra la que se registra el resto de un levantamiento mixto.

Artec Jet
- Ideal para
- La cifra en movimiento — frentes, vacíos, caminos, sobre la marcha
- Precisión, hasta
- ±10 mm bajo tierra, ±15 mm en general
- Detección de cambios
- ±5 mm
- Deriva de posición
- ±0,03 %
- Alcance
- 0,5–300 m
El Jet está en ±10 mm bajo tierra y ±15 mm en superficie, con ±0,03 % de deriva de posición y detección de cambios de ±5 mm entre escaneos. Como se mueve, su precisión incluye saber dónde estaba, y los puntos de control reinician la deriva; entre ellos, el SLAM la mantiene.
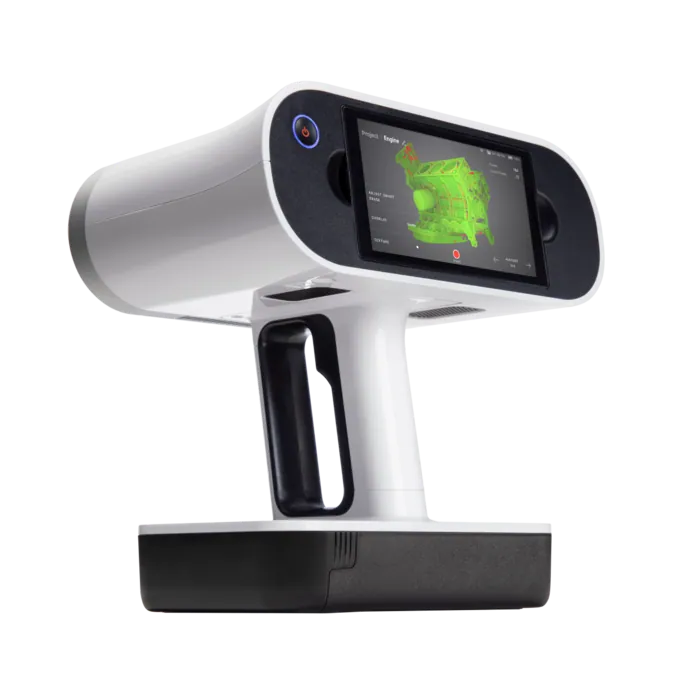
Artec Leo
- Ideal para
- La cifra de componentes — piezas, revestimientos y puntos de montaje a mano
- Precisión de punto 3D, hasta
- 0,1 mm
- Resolución 3D, hasta
- 0,2 mm
- Distancia de trabajo
- 0,35–1,2 m
El Leo tiene 0,1 mm de precisión de punto 3D y 0,2 mm de resolución a una distancia de trabajo de 0,35–1,2 m. La distancia es corta, así que la cifra es fina; es la precisión que decide si un manto asienta o un soporte encaja, y Element mantiene con él menos de 0,1 mm por 1000 mm en piezas de trituradora.
Vea la precisión verificada en sus propios puntos de control, a sus propias distancias de trabajo, y por escrito — solicite una demo para su jefe de topografía.
Solicitar una demoPreguntas que hacen los topógrafos
¿Por qué el mismo escáner tiene tres cifras de precisión?
Porque la precisión es función de la distancia. El Ray II está en 1,9 mm a 10 m, 2,9 mm a 20 m y 5,3 mm a 40 m: el haz se abre y el error angular se proyecta más lejos con la distancia. Una cifra única sin distancia no es una especificación.
¿±10 mm en movimiento son suficientes?
Para la conciliación de caserones y frentes, el perfil contra el diseño, el avance y la detección de cambios a ±5 mm, sí. Para el volumen de un acopio facturado o un talud aprobado, use los 1,9 mm a 10 m del escáner de trípode. Los dos se registran en un solo modelo.
¿Cómo afecta el registro a la precisión?
La acota. Cada escaneo es preciso según su cifra; el levantamiento es preciso según el error de registro en las uniones y los residuales en el control. Esas cifras se registran en Artec Twins y deberían acompañar al conjunto de datos.
¿Podemos validar la precisión nosotros mismos?
Sí, y debería: escanee sus propios puntos de control y una distancia conocida a la distancia de trabajo, vincule al control y compare. Los pasos están en esta página; el resultado es la declaración de precisión propia del sitio.
Aplicaciones relacionadas

Cuéntenos qué precisión necesitan realmente sus trabajos
Describa los trabajos, las distancias a las que trabaja y las cifras que tiene que defender. Un especialista en minería le responderá qué escáner cumple con cada una y cómo verificarlo en su control.