
鉱業向け3Dレーザースキャンの精度はどの程度か
精度は最初の質問であり、最も誤読される答えです。スキャナーの精度は、明記された条件下での明記された距離における距離誤差であり、距離なしで引用された数値は数値ではありません。同じ機器が10 mで1.9 mm、40 mで5.3 mmなのです。
このページでは、鉱山が作業する距離での各Artecスキャナーの数値を示し、それを左右する要因を説明し、各鉱山業務に本当に必要な精度を述べます。それはカタログの数値より低いことが多く、時にはより高いこともあります。
鉱山での3Dレーザースキャンの精度はどの程度ですか
三脚から10 mで1.9 mm、40 mで5.3 mm。坑内を移動しながら±10 mm、変化検出は±5 mm。手持ちで0.1 mm。それぞれの距離での数値です。
 10 mで1.9 mm三脚式スキャナー。20 mで2.9 mm、40 mで5.3 mm。距離は数値の一部です。
 坑内で±10 mm移動型SLAMスキャナー。地表で±15 mm、位置ドリフト±0.03%。
 手持ちで0.1 mm0.35–1.2 mのハンドヘルド構造化光。パーツや部品向け。
 ±5 mmの変化同じ面の2回のスキャンを比較。監視の拠り所となる数値です。
数値を左右する要因と、各業務に必要な精度
スキャナーの精度を決めるのは3つです。距離:レーザービームは広がり、角度誤差はより遠くに投影されるため、Artec Ray IIの18秒角の角度精度は10 mで0.87 mm、40 mでは比例して大きくなります。位置決め:三脚式スキャナーは自分の位置を知っていますが、移動するスキャナーはそれを計算します。Artec Jetの±0.03%のドリフトはその±10 mmの一部で、通過する基準点ごとにリセットされます。位置合わせ:測量は多数の取得データを互いに、そして鉱山座標系に整合させたもので、接合部の位置合わせ誤差と基準点の残差が下流のすべてを制約します。不良な接合部をまたぐ体積は、各スキャンがどれだけ正確でも、その接合部の分だけ誤ります。
業務ごとに必要な数値は異なります。ストープや坑道の突き合わせ、設計との断面比較、進捗マッピングは±10 mmで問題なく行えます。内空変位、斜面、摩耗の監視は変化検出で行います。Jetの2回のスキャン間で±5 mm、同じ位置からのRay IIならさらに細かく。比較によって絶対誤差の多くが打ち消されるからです。請求対象のストックパイルや承認対象の壁面には、三脚の10 mで1.9 mmが必要です。破砕機のマントルやライナーには0.1 mmが必要です。問いが着座するかどうかだからです。立坑中心や巻上機の芯出しにはミリメートル単位で正確な単一の点が必要で、それはスキャナーではなくトータルステーションの仕事です。
仕様を正直に読む方法は、3つの問いを立てることです。どの距離で、静止か移動か、測量はどう基準点に結び付けられたか。Ray II:10 mで1.9 mm、静止、ターゲットまたは形状で結合。Jet:坑内で±10 mm、移動、基準点で結合し、その間はドリフト±0.03%。Artec Leo:0.35–1.2 mで0.1 mm、ハンドヘルド、自己位置合わせまたはCADデータムに位置合わせ。それぞれ自分の業務には十分で、次の業務には不十分です。だから鉱山は複数を運用するのです。
自社の現場で精度を検証する方法
既知の参照点で確認した数値は貴社のもの、カタログの数値はメーカーのものです。
 1. 既知の参照点を選ぶ貴社のトータルステーションで設定した測量基準点と、計測済みの距離(鉱柱の幅、ベンチの高さなど)。
 2. 通常の作業と同じようにスキャンする作業距離で三脚から。坑道に沿って移動しながら。ゲージブロックや部品を手持ちで。
 3. 位置合わせと基準点への結合Artec TwinsまたはStudioで位置合わせして基準点に結び付け、位置合わせ誤差と残差を記録します。
 4. 参照点を計測するモデルから読み取った既知の距離と座標を、測量値と比較します。
 5. 記録に残す結果、距離、方法、日付。現場独自の精度証明であり、何かが変わるたびに繰り返します。
この作業に適したスキャナー
3台のスキャナー、3つの距離での3つの精度数値。それこそが要点です。

Artec Ray II
- 最適な用途
- 測量グレードの数値。壁面、ストックパイル、プラント、機械を三脚から
- 精度(最大)
- 10 mで1.9 mm、20 mで2.9 mm、40 mで5.3 mm
- 角度精度
- 18″、10 mで0.87 mmに相当
- 測距ノイズ
- 10 mで0.4 mm
- 測定範囲
- 0.5〜130 m
Ray IIは10 mで1.9 mm、20 mで2.9 mm、40 mで5.3 mm、角度精度18″、10 mでの距離ノイズ0.4 mm、測定範囲0.5–130 mです。静止しているため、その精度は機器そのものの精度であり、混合測量の残りの部分を位置合わせする基準面となります。

Artec Jet
- 最適な用途
- 移動時の数値。坑道、空洞、道路を移動しながら
- 精度(最大)
- 坑内±10 mm、一般±15 mm
- 変化検出
- ±5 mm
- 位置ドリフト
- ±0.03%
- 測定範囲
- 0.5〜300 m
Jetは坑内で±10 mm、地表で±15 mm、位置ドリフト±0.03%、スキャン間の変化検出±5 mmです。移動するため、その精度には自分がどこにいたかを知ることも含まれ、基準点がドリフトをリセットし、基準点の間はSLAMが保持します。
Artec Leo
- 最適な用途
- 部品の数値。パーツ、ライナー、取り付け点を手持ちで
- 3D点精度(最大)
- 0.1 mm
- 3D解像度(最大)
- 0.2 mm
- 作業距離
- 0.35〜1.2 m
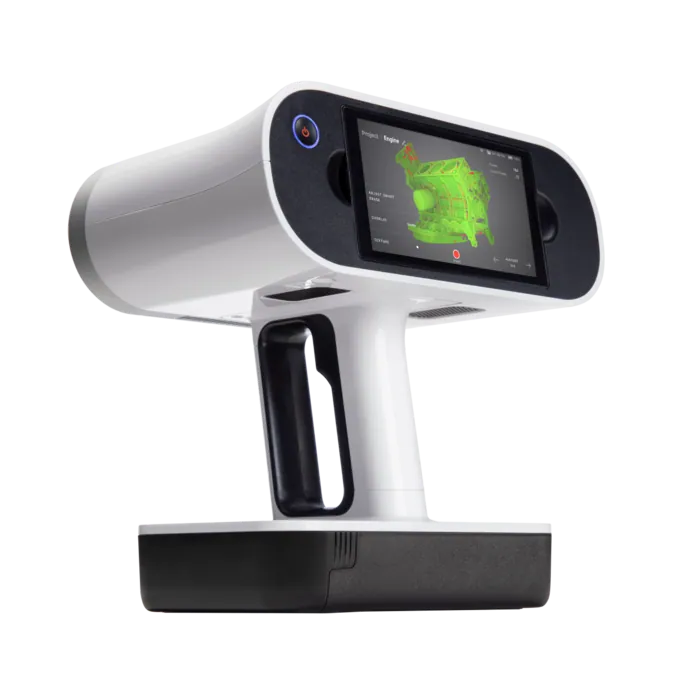
Leoは作業距離0.35–1.2 mで3D点精度0.1 mm、解像度0.2 mmです。距離が短いため数値は細かく、マントルが着座するか、ブラケットが適合するかを決める精度です。Elementは破砕機部品において、これで1000 mmあたり0.1 mm未満を維持しています。
貴社の基準点で、貴社の作業距離で精度を確認し、記録に残すところをご覧ください。測量責任者向けのデモをご予約ください。
デモを予約する測量士からよくあるご質問
同じスキャナーに3つの精度数値があるのはなぜですか
精度が距離の関数だからです。Ray IIは10 mで1.9 mm、20 mで2.9 mm、40 mで5.3 mmです。ビームは広がり、角度誤差は距離とともに大きく投影されます。距離のない単一の数値は仕様ではありません。
移動中の±10 mmで十分ですか
ストープや坑道の突き合わせ、設計との断面比較、進捗、±5 mmの変化検出には十分です。請求対象のストックパイル体積や承認対象の壁面には、三脚式スキャナーの10 mで1.9 mmを使ってください。両者はひとつのモデルに位置合わせされます。
位置合わせは精度にどう影響しますか
精度の上限を決めます。各スキャンはその数値どおりの精度を持ちますが、測量全体の精度は接合部の位置合わせ誤差と基準点の残差で決まります。これらの数値はArtec Twinsに記録され、データセットに添えるべきものです。
精度を自分たちで検証できますか
できますし、そうすべきです。貴社の基準点と既知の距離を作業距離でスキャンし、基準点に結び付け、比較します。手順はこのページにあり、結果は現場独自の精度証明になります。

業務に本当に必要な精度についてお聞かせください
業務、作業距離、根拠を示さなければならない数値をお知らせください。鉱業専門スタッフが、それぞれにどのスキャナーが適合するか、貴社の基準点でどう検証するかをご提案します。