Inspección del desgaste de trituradoras y perfilado de cámara
El caudal y la granulometría de una trituradora de cono dependen de una geometría de cámara que se desgasta cada hora de funcionamiento. El manto y las cóncavas se inspeccionan a ojo y con galga desde arriba, y un manto de repuesto que no asienta significa devolver un componente muy grande.
Escaneada a 0,1 mm, la cámara es un perfil medido — el desgaste en manto y cóncavas, la abertura del lado cerrado como geometría — y la pieza nueva se verifica contra el CAD antes de salir del taller, que es como lo hace Element.

¿Cómo se mide el desgaste de la cámara de una trituradora con escaneo 3D?
El manto y los cóncavos se escanean a 0,1 mm durante la inspección; el desgaste y la geometría de la cámara se miden en todas partes, y el repuesto se verifica contra el CAD.
Manto y cóncavos mapeadosEl desgaste como perfil remanente en toda la cámara, no una galga en unos pocos puntos.
Geometría de la cámaraEl perfil real de la cavidad con el que trabaja la trituradora, para el rendimiento y el tamaño del producto.
Piezas verificadas antes de despacharDel escaneo al informe de desviación en cuatro horas, y hasta en solo 30 minutos.
Menos de 0,1 mm por 1000 mmLa tolerancia que Element mantiene en piezas de trituradora según ISO 9001.
Por qué el manto equivocado se descubre en la mina
La cámara de una trituradora es un par de superficies de desgaste cuya relación lo decide todo lo que hace la máquina. La inspección es visual y con galga desde arriba, en una ventana corta: el manto parece gastado aquí, las cóncavas tienen un escalón allá, la abertura del lado cerrado se comprueba con plomo o con galga. El perfil de cámara con el que realmente trabaja la trituradora — frente al de diseño — no se mide, y los repuestos se piden según el diseño.
Las piezas son muy grandes, fundidas y mecanizadas para asentar sobre una cabeza y una taza que también se han desgastado. Un manto que no asienta correctamente se descubre al montarlo en la mina, y la consecuencia es justo la que describió Element, que fabrica repuestos de trituradoras: devolver un componente muy grande. El coste es el flete, la parada y la trituradora funcionando con una cámara desgastada hasta el siguiente intento.
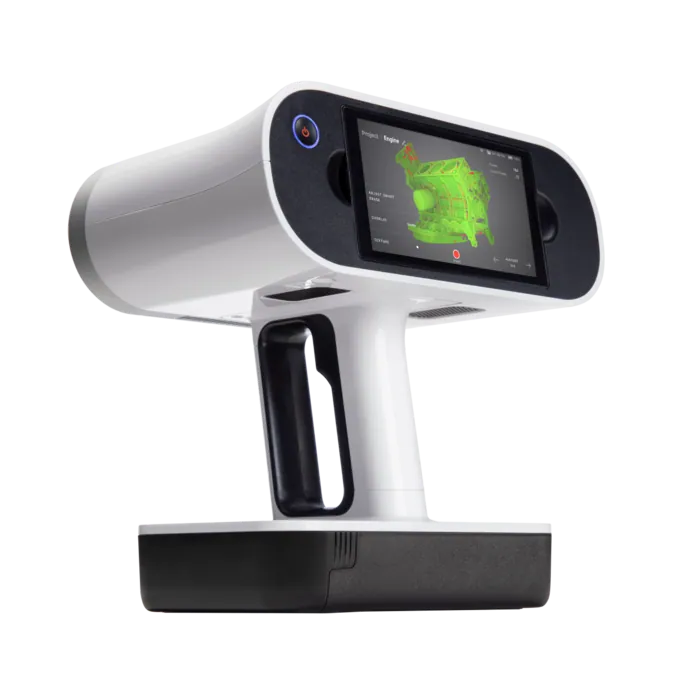
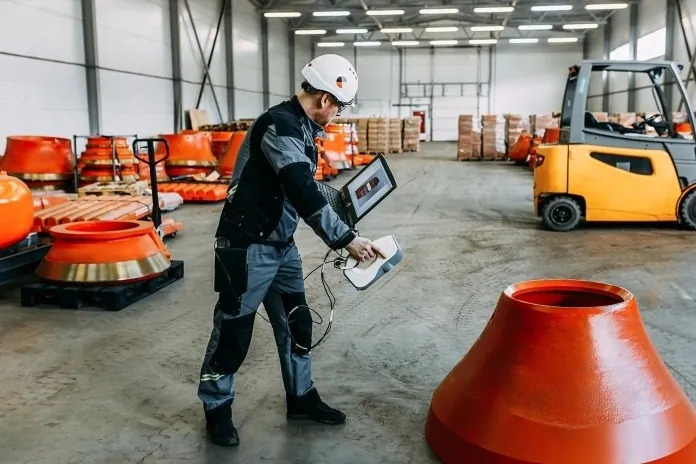
El escaneo mide los dos extremos del problema. El Artec Leo registra la cámara — manto, cóncavas y superficies de asiento — a 0,1 mm durante la ventana de inspección, manual e inalámbrico; frente al perfil de la pieza nueva en Artec Studio, el desgaste es un mapa coloreado de toda la cámara y la geometría actual es un perfil medido. En el fabricante, el manto terminado se escanea y se compara con el CAD antes del envío: Element pasa del escaneo al informe de desviación en menos de cuatro horas, en tan solo 30 minutos en algunos trabajos, manteniéndose por debajo de 0,1 mm por 1000 mm de diámetro según ISO 9001.
De la inspección a una pieza que asienta
La medición en la trituradora y la medición en el taller cierran el ciclo.
1. Escanear la cámaraEl Leo por la parte superior de la trituradora durante la inspección: manto, cóncavos y superficies de asiento a 0,1 mm.
2. Mapear el desgasteLa cámara contra el perfil de la pieza nueva en Artec Studio: material remanente en el manto y los cóncavos.
3. Perfilar la cámaraLa geometría real de la cavidad y la abertura de lado cerrado como secciones medidas, para el ingeniero de proceso.
4. Especificar el repuestoLa geometría de asiento tal como es, al fabricante; la pieza hecha para asentar en la cabeza y la taza desgastadas.
5. Verificar antes de despacharLa pieza terminada escaneada y comparada con el CAD — cuatro horas hasta un informe de desviación — antes de que salga del taller.
Qué escáner para este trabajo
La cámara es oscura, confinada y de acero desgastado, y las piezas se verifican a una décima de milímetro: el escáner portátil, en ambos extremos.

Artec Leo
- Ideal para
- Manto, cóncavos y superficies de asiento en la trituradora; la pieza terminada en el taller
- Tipo
- Luz estructurada portátil inalámbrica, todo en uno
- Precisión de punto 3D, hasta
- 0,1 mm
- Resolución 3D, hasta
- 0,2 mm
- Velocidad de captura
- Hasta 35.000.000 puntos/s en modo HD
- Distancia de trabajo
- 0,35–1,2 m
El Leo registra acero fundido desgastado a 0,1 mm con 35 millones de puntos por segundo en modo HD, manual e inalámbrico, desde lo alto de una trituradora o alrededor de un manto sobre un palé. Es el escáner del flujo de trabajo de Element — captura manual con luz estructurada de piezas terminadas y desgastadas, comparadas con el CAD en Artec Studio y Geomagic for SOLIDWORKS.

Artec Ray II
- Ideal para
- La trituradora completa y su cámara desde arriba, a 1,9 mm, para el as-built de la planta
- Tipo
- Láser estacionario de largo alcance, montado en trípode
- Precisión, hasta
- 1,9 mm a 10 m, 2,9 mm a 20 m, 5,3 mm a 40 m
- Ruido de medición
- 0,4 mm a 10 m
- Alcance
- 0,5–130 m
- Tiempo de escaneo
- 1 min 42 s a 3 mm, 10 m, sin textura
- Campo de visión
- 360° × 300°
Desde lo alto de la trituradora, el Ray II en un trípode registra la cámara, la araña y la estructura circundante a 1,9 mm a 10 m en una sola estación de menos de dos minutos — toda la geometría de la cavidad y el as-built de la trituradora para el modelo de planta. El detalle del Leo del manto y las cóncavas se registra en él.
Hecho en piezas reales de trituradora

«Usar el escaneo 3D de Artec para el control de calidad permite garantizar al cliente una alta calidad de los productos entregados y minimizar los costes logísticos que supondría devolver equipos de gran tamaño.»
Vea la cámara de una trituradora con el desgaste mapeado a 0,1 mm y un manto de repuesto verificado contra el CAD antes de despacharlo — solicite una demo para sus equipos de planta de trituración y taller.
Solicitar una demoPreguntas que hacen los ingenieros de plantas de trituración
¿Cuánta parada de trituradora requiere el escaneo de la cámara?
Minutos de captura dentro de la ventana de inspección que ya existe. El Leo registra la cámara desde arriba tal como la miraría el inspector; la comparación y el perfil se generan después.
¿Qué relación tiene la abertura de lado cerrado con el escaneo?
El escaneo da la geometría de la cámara — perfiles del manto y de las cóncavas en su posición real — de modo que la abertura y todo el perfil de la cavidad son secciones medidas y no una lectura con plomo en un solo punto.
¿Qué tolerancia mantiene la verificación de piezas?
Element mantiene menos de 0,1 mm por 1000 mm de diámetro según ISO 9001, con el paso del escaneo al informe de desviación en menos de cuatro horas y en tan solo 30 minutos en algunos trabajos.
¿Se pueden escanear las superficies de asiento en su sitio?
Sí. Con el manto fuera, el Leo registra las superficies de asiento de la cabeza y de la taza a 0,1 mm, de modo que el repuesto puede especificarse contra los asientos desgastados y no contra los de diseño — que es lo que evita que haya que devolverlo.
Aplicaciones relacionadas

Cuéntenos sobre las trituradoras que mantienen
Describa las trituradoras, las piezas de desgaste y cómo se evalúa hoy el estado de la cámara. Un especialista en minería le responderá con cómo se escanearía la cámara y cómo se verificarían las piezas antes del envío.