Brecherverschleiß-Inspektion und Brechraum-Profil

Durchsatz und Korngröße eines Kegelbrechers werden von einer Brechraumgeometrie bestimmt, die in jeder Betriebsstunde verschleißt. Mantel und Konkaven werden von oben per Augenschein und Lehre inspiziert, und ein Ersatzmantel, der nicht sitzt, bedeutet den Rückversand eines sehr großen Bauteils.

Bei 0,1 mm gescannt, ist der Brechraum ein gemessenes Profil — Verschleiß über Mantel und Konkaven, der Brechspalt als Geometrie — und das neue Teil wird gegen das CAD geprüft, bevor es die Werkstatt verlässt; so macht es Element.

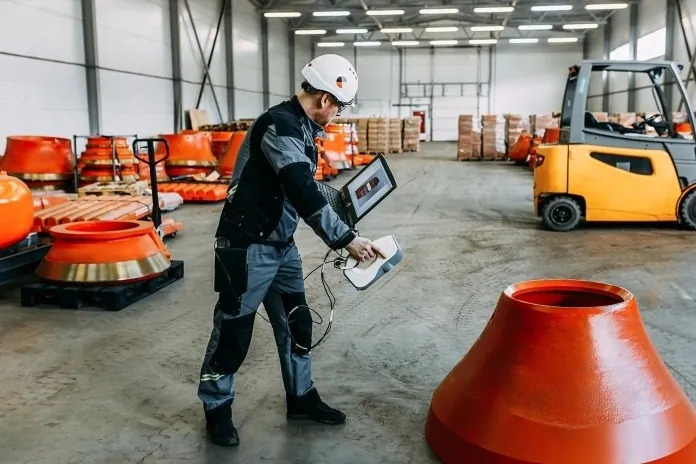
Ingenieur beim 3D-Scannen eines Kegelbrecher-Mantels in einem Ersatzteillager
Kurz gesagt

Wie wird Brechraum-Verschleiß per 3D-Scanning gemessen?

Mantel und Konkaven werden bei der Inspektion bei 0,1 mm gescannt; Verschleiß und Brechraumgeometrie werden überall gemessen, und ein Ersatzteil wird gegen das CAD geprüft.

  • Mantel und Konkaven kartiertVerschleiß als Restprofil über den ganzen Brechraum, nicht eine Lehre an ein paar Punkten.
  • Brechraum-GeometrieDas tatsächliche Brech­raum­pro­fil, mit dem der Brecher läuft, für Durchsatz und Korngröße.
  • Teile vor dem Versand geprüftVom Scan zum Abwei­chungs­be­richt in vier Stunden, mitunter in 30 Minuten.
  • Unter 0,1 mm je 1000 mmDie Toleranz, die Element an Brecherteilen nach ISO 9001 hält.

Warum der falsche Mantel erst im Bergwerk auffällt

Ein Brechraum ist ein Paar verschleißender Flächen, deren Verhältnis zueinander alles bestimmt, was die Maschine tut. Die Inspektion erfolgt per Augenschein und Lehre von oben durch den Brecher in einem kurzen Fenster: Der Mantel sieht hier verschlissen aus, die Konkaven haben dort einen Grat, der Brechspalt wird mit Blei oder einer Lehre geprüft. Das Brechraumprofil, mit dem der Brecher tatsächlich läuft — im Gegensatz zu dem, mit dem er konstruiert wurde — wird nicht gemessen, und die Ersatzteile werden nach der Konstruktion bestellt.

Die Teile sind sehr groß, gegossen und so bearbeitet, dass sie auf einem Brechkegel und einer Schüssel sitzen, die selbst verschlissen sind. Ein Mantel, der nicht richtig sitzt, fällt beim Einbau im Bergwerk auf, und die Folge ist genau das, was Element, Hersteller von Brecher-Ersatzteilen, beschrieben hat: der Rückversand eines sehr großen Bauteils. Die Kosten sind die Fracht, der Stillstand und der Brecher, der bis zum nächsten Versuch mit einem verschlissenen Brechraum läuft.

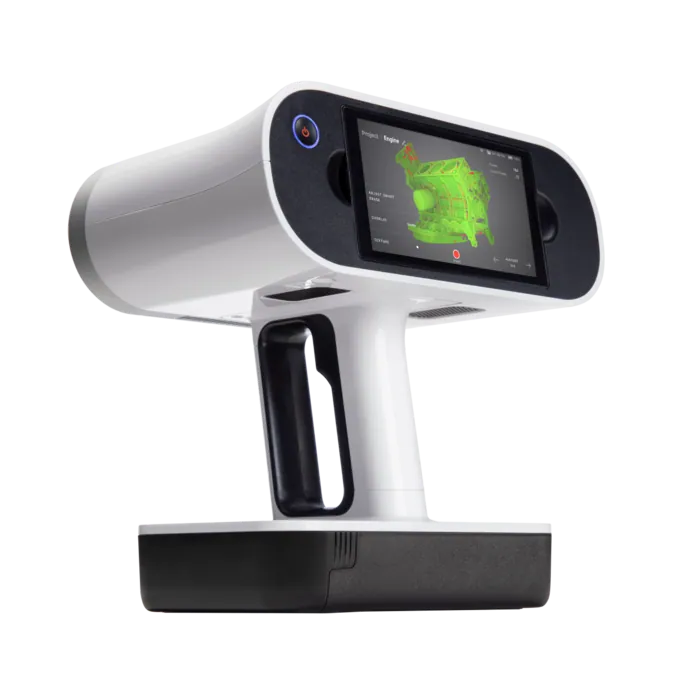
Scannen misst beide Enden des Problems. Artec Leo erfasst den Brechraum — Mantel, Konkaven und Sitzflächen — bei 0,1 mm im Inspektionsfenster, handgeführt und kabellos; gegen das Profil des Neuteils in Artec Studio ist Verschleiß eine farbige Karte über den ganzen Brechraum, und die aktuelle Geometrie ist ein gemessenes Profil. Beim Hersteller wird der fertige Mantel gescannt und vor dem Versand mit dem CAD verglichen: Element kommt vom Scan zum Abweichungsbericht innerhalb von vier Stunden, bei manchen Aufträgen in nur 30 Minuten, und hält unter 0,1 mm je 1000 mm Durchmesser nach ISO 9001.

Von der Inspektion zum Teil, das sitzt

Messung am Brecher und Messung in der Werkstatt schließen den Kreis.

  1. 1. Den Brechraum scannenLeo von oben durch den Brecher während der Inspektion: Mantel, Konkaven und Sitzflächen bei 0,1 mm.
  2. 2. Verschleiß kartierenDer Brechraum gegen das Profil des Neuteils in Artec Studio: Restmaterial über Mantel und Konkaven.
  3. 3. Den Brechraum profilierenDie tatsächliche Brechraumgeometrie und der Brechspalt als gemessene Schnitte, für den Verfahrensingenieur.
  4. 4. Den Ersatz spezifizierenDie Sitzgeometrie, wie sie ist, an den Hersteller; das Teil gefertigt, um auf dem verschlissenen Brechkegel und der Schüssel zu sitzen.
  5. 5. Vor dem Versand prüfenDas fertige Teil gescannt und mit dem CAD verglichen — vier Stunden bis zum Abweichungsbericht — bevor es die Werkstatt verlässt.

Welcher Scanner für diese Arbeit

Der Brechraum ist dunkel, eng und aus verschlissenem Stahl, und die Teile werden auf ein Zehntel Millimeter geprüft: der handgeführte Scanner, an beiden Enden.

Artec Leo kabelloser handgeführter 3D-Scanner

Artec Leo

Am besten für
Mantel, Konkaven und Sitzflächen am Brecher; das fertige Teil in der Werkstatt
Typ
Kabelloses handgeführtes Streifenlicht, All-in-One
3D-Punktgenauigkeit, bis zu
0,1 mm
3D-Auflösung, bis zu
0,2 mm
Erfassungsgeschwindigkeit
Bis zu 35.000.000 Punkte/s im HD-Modus
Arbeitsabstand
0,35–1,2 m

Leo erfasst verschlissenen Stahlguss bei 0,1 mm mit 35 Millionen Punkten pro Sekunde im HD Mode, handgeführt und kabellos, von oben durch einen Brecher oder rund um einen Mantel auf einer Palette. Er ist der Scanner im Arbeitsablauf von Element — handgeführte Streifenlicht-Erfassung fertiger und verschlissener Teile, verglichen gegen das CAD in Artec Studio und Geomagic for SOLIDWORKS.

Artec Ray II Langstrecken-Laserscanner

Artec Ray II

Am besten für
Der ganze Brecher und sein Brechraum von oben, bei 1,9 mm, für den Anlagen-Bestand
Typ
Stationärer Langstrecken-Laser, auf Stativ montiert
Genauigkeit, bis zu
1,9 mm bei 10 m, 2,9 mm bei 20 m, 5,3 mm bei 40 m
Entfernungsrauschen
0,4 mm bei 10 m
Reichweite
0,5–130 m
Scandauer
1 min 42 s bei 3 mm, 10 m, ohne Textur
Sichtfeld
360° × 300°

Von oben erfasst Ray II auf dem Stativ den Brechraum, die Traverse (Spider) und die umgebende Struktur bei 1,9 mm bei 10 m in einem Standpunkt unter zwei Minuten — die gesamte Brechraumgeometrie und der Brecher als Bestand für das Anlagenmodell. Das Leo-Detail von Mantel und Konkaven wird darin registriert.

An echten Brecherteilen gemacht

Herausforderung:
Element fertigt Ersatzteile für Bergbau und Bauwesen, wo ein Kegelbrecher-Mantel, der nicht richtig sitzt, den Rückversand eines sehr großen Bauteils bedeutet.
Ergebnis:
Vom Scan zum Vergleich in unter vier Stunden, bei manchen Aufträgen in nur 30 Minuten, bei Toleranzen unter 0,1 mm pro 1000 mm Durchmesser nach ISO 9001.
vom Scan zum Abweichungsbericht4 Stunden
Fallstudie lesen

„Mit Artec 3D-Scanning in der Qualitätskontrolle können wir dem Kunden eine hohe Qualität der gelieferten Produkte garantieren und zugleich die Logistikkosten minimieren, die bei der Rücksendung großer Anlagenteile entstanden wären.“

Alexander Shestakov3D-Scanning-Experte, Fallstudie Element

Sehen Sie einen Brechraum bei 0,1 mm auf Verschleiß kartiert und einen Ersatzmantel vor dem Versand gegen das CAD geprüft — buchen Sie eine Demo für Ihre Brechanlagen- und Werkstatt-Teams.

Demo buchen

Fragen, die Ingenieure von Brechanlagen stellen

Wie viel Brecher-Stillstand kostet der Brechraum-Scan?

Minuten Erfassung innerhalb des Inspektionsfensters, das ohnehin besteht. Leo erfasst den Brechraum von oben, so wie der Inspektor ihn ansehen würde; Vergleich und Profil entstehen danach.

Wie hängt der Brechspalt (CSS) mit dem Scan zusammen?

Der Scan liefert die Brechraumgeometrie — Mantel- und Konkavenprofile in ihrer tatsächlichen Lage — sodass der Brechspalt und das gesamte Brechraumprofil gemessene Schnitte sind statt einer Bleiprobe an einem Punkt.

Welche Toleranz hält die Teileprüfung?

Element hält unter 0,1 mm je 1000 mm Durchmesser nach ISO 9001, mit Scan-zu-Abweichungsbericht innerhalb von vier Stunden und bei manchen Aufträgen in nur 30 Minuten.

Lassen sich die Sitzflächen eingebaut scannen?

Ja. Bei ausgebautem Mantel erfasst Leo die Sitzflächen von Brechkegel und Schüssel bei 0,1 mm, sodass das Ersatzteil gegen die verschlissenen Sitze statt gegen die konstruierten spezifiziert werden kann — genau das verhindert den Rückversand.

Ingenieur beim 3D-Scannen eines Kegelbrecher-Mantels in einem Ersatzteillager

Erzählen Sie uns von den Brechern, die Sie instand halten

Beschreiben Sie die Brecher, die Verschleißteile und wie der Zustand des Brechraums heute beurteilt wird. Ein Bergbau-Experte meldet sich mit dem, wie der Brechraum gescannt und wie Teile vor dem Versand geprüft würden.