Ispezione dell'usura dei frantoi e profilatura della camera
Portata e pezzatura di un frantoio a cono sono determinate da una geometria della camera che si usura a ogni ora di funzionamento. Mantello e concavi vengono ispezionati a occhio e con il calibro dall'alto, e un mantello di ricambio che non si assesta significa rispedire indietro un componente molto grande.
Scansionata a 0,1 mm, la camera è un profilo misurato — usura su mantello e concavi, apertura di scarico come geometria — e il nuovo pezzo viene verificato sul CAD prima che lasci l'officina, che è come fa Element.

Come si misura l'usura della camera del frantoio con la scansione 3D?
Mantello e concavi vengono scansionati a 0,1 mm durante l'ispezione; usura e geometria della camera si misurano ovunque, e un ricambio viene verificato sul CAD.
Mantello e concavi mappatiL'usura come profilo residuo su tutta la camera, non un calibro in pochi punti.
Geometria della cameraIl profilo reale della camera con cui il frantoio sta lavorando, per portata e pezzatura del prodotto.
Pezzi verificati prima della spedizioneDalla scansione al report di deviazione in quattro ore, anche in soli 30 minuti.
Meno di 0,1 mm per 1000 mmLa tolleranza che Element garantisce sui pezzi dei frantoi secondo ISO 9001.
Perché il mantello sbagliato si scopre in miniera
La camera di un frantoio è una coppia di superfici di usura la cui relazione decide tutto ciò che fa la macchina. L'ispezione è visiva e con il calibro dall'alto del frantoio in una finestra breve: il mantello sembra usurato qui, i concavi hanno un gradino là, l'apertura di scarico si verifica con il piombo o con un calibro. Il profilo della camera con cui il frantoio sta effettivamente lavorando — a differenza di quello con cui è stato progettato — non viene misurato, e i ricambi si ordinano sul progetto.
I pezzi sono molto grandi, fusi e lavorati per assestarsi su una testa e una tazza a loro volta usurate. Un mantello che non si assesta correttamente lo si scopre al montaggio in miniera, e la conseguenza è esattamente quella descritta da Element, che produce ricambi per frantoi: rispedire indietro un componente molto grande. Il costo è il trasporto, il fermo e il frantoio che lavora su una camera usurata fino al tentativo successivo.
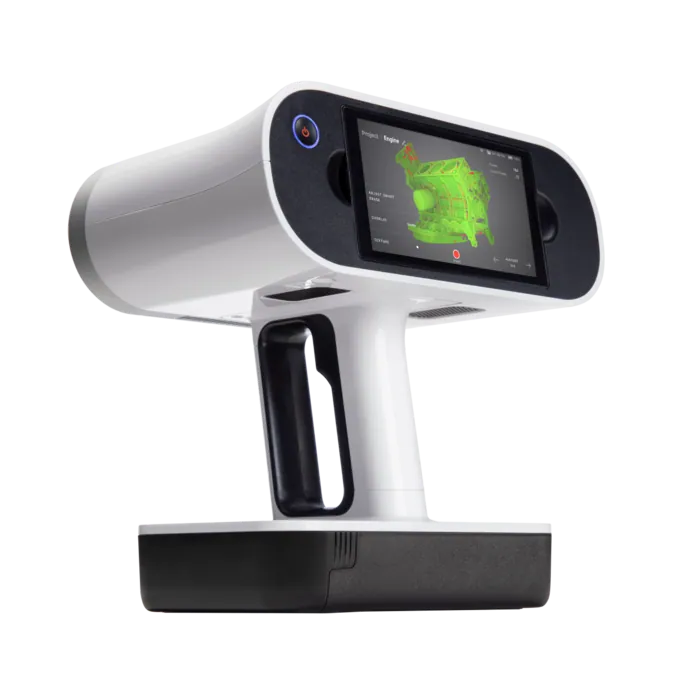
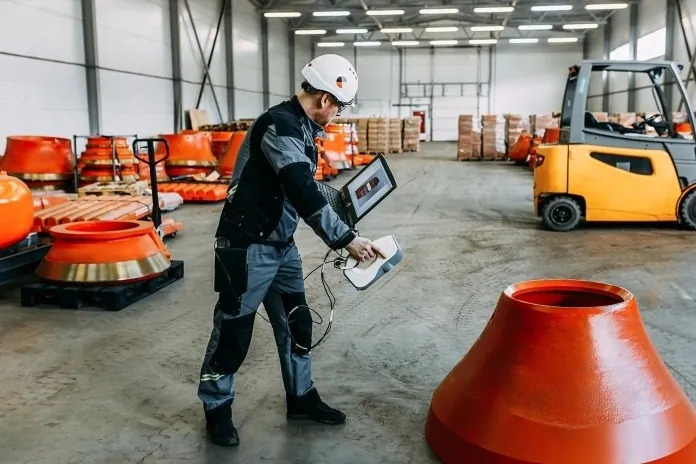
La scansione misura entrambi i capi del problema. Artec Leo registra la camera — mantello, concavi e superfici di appoggio — a 0,1 mm durante la finestra di ispezione, a mano e senza fili; rispetto al profilo del pezzo nuovo in Artec Studio, l'usura è una mappa colorata sull'intera camera e la geometria attuale è un profilo misurato. Dal produttore, il mantello finito viene scansionato e confrontato con il CAD prima della spedizione: Element passa dalla scansione al report di deviazione in meno di quattro ore, anche solo 30 minuti su alcuni lavori, mantenendosi sotto 0,1 mm per 1000 mm di diametro secondo ISO 9001.
Dall'ispezione a un pezzo che si assesta
La misura al frantoio e la misura in officina chiudono il cerchio.
1. Scansionare la cameraIl Leo dall'alto del frantoio durante l'ispezione: mantello, concavi e superfici di appoggio a 0,1 mm.
2. Mappare l'usuraLa camera rispetto al profilo del pezzo nuovo in Artec Studio: materiale residuo su mantello e concavi.
3. Profilare la cameraLa geometria reale della camera e l'apertura di scarico (CSS) come sezioni misurate, per l'ingegnere di processo.
4. Specificare il ricambioLa geometria di appoggio com'è, al costruttore; il pezzo realizzato per assestarsi sulla testa e sulla tazza usurate.
5. Verificare prima della spedizioneIl pezzo finito scansionato e confrontato con il CAD — quattro ore per un report di deviazione — prima che lasci l'officina.
Quale scanner per questo lavoro
La camera è buia, confinata e fatta di acciaio usurato, e i pezzi vengono verificati al decimo di millimetro: lo scanner portatile, a entrambe le estremità.

Artec Leo
- Ideale per
- Mantello, concavi e superfici di appoggio al frantoio; il pezzo finito in officina
- Tipo
- Luce strutturata portatile wireless, all-in-one
- Precisione del punto 3D fino a
- 0,1 mm
- Risoluzione 3D fino a
- 0,2 mm
- Velocità di acquisizione
- Fino a 35.000.000 punti/s in modalità HD
- Distanza di lavoro
- 0,35–1,2 m
Il Leo registra acciaio fuso usurato a 0,1 mm con 35 milioni di punti al secondo in modalità HD, portatile e senza fili, dall'alto di un frantoio o attorno a un mantello su un pallet. È lo scanner del workflow di Element — acquisizione a luce strutturata portatile di pezzi finiti e usurati, confrontati con il CAD in Artec Studio e Geomagic for SOLIDWORKS.

Artec Ray II
- Ideale per
- L'intero frantoio e la sua camera dall'alto, a 1,9 mm, per l'as-built dell'impianto
- Tipo
- Laser stazionario a lungo raggio, su treppiede
- Precisione fino a
- 1,9 mm a 10 m, 2,9 mm a 20 m, 5,3 mm a 40 m
- Rumore di misura
- 0,4 mm a 10 m
- Portata
- 0,5–130 m
- Tempo di scansione
- 1 min 42 s a 3 mm, 10 m, senza texture
- Campo visivo
- 360° × 300°
Dall'alto del frantoio, il Ray II su treppiede registra la camera, la traversa e la struttura circostante a 1,9 mm a 10 m in una stazione di meno di due minuti — l'intera geometria della camera e l'as-built del frantoio per il modello dell'impianto. Il dettaglio del Leo di mantello e concavi vi si registra.
Fatto su pezzi di frantoio reali

«Usare la scansione 3D Artec per il controllo qualità permette di garantire al cliente un'elevata qualità dei prodotti consegnati e di ridurre al minimo i costi logistici che si sarebbero sostenuti restituendo attrezzature di grandi dimensioni.»
Guarda una camera di frantumazione mappata per l'usura a 0,1 mm e un mantello di ricambio verificato sul CAD prima della spedizione — prenota una demo per i tuoi team di frantumazione e officina.
Prenota una demoLe domande degli ingegneri degli impianti di frantumazione
Quanto fermo del frantoio richiede la scansione della camera?
Minuti di acquisizione nella finestra di ispezione che già esiste. Il Leo registra la camera dall'alto come la guarderebbe l'ispettore; confronto e profilo si producono in seguito.
Che relazione c'è tra l'apertura di scarico (CSS) e la scansione?
La scansione dà la geometria della camera — i profili di mantello e concavi nelle loro posizioni reali — così l'apertura e l'intero profilo della camera sono sezioni misurate anziché una lettura con il piombo in un solo punto.
Quale tolleranza garantisce la verifica dei pezzi?
Element garantisce meno di 0,1 mm per 1000 mm di diametro secondo ISO 9001, con scansione e report di deviazione in meno di quattro ore e in soli 30 minuti su alcuni lavori.
Le superfici di appoggio si possono scansionare in posizione?
Sì. Con il mantello smontato, il Leo registra le superfici di appoggio della testa e della tazza a 0,1 mm, così il ricambio si può specificare sulle sedi usurate anziché su quelle di progetto — ed è ciò che evita che venga rispedito indietro.
Applicazioni correlate

Parlaci dei frantoi che mantieni
Descrivi i frantoi, le parti d'usura e come si valuta oggi lo stato della camera. Uno specialista del settore minerario ti risponderà spiegando come si scansionerebbe la camera e come si verificherebbero i pezzi prima della spedizione.