Slijtage-inspectie en kamerprofiel van brekers

De doorzet en productgrootte van een kegelbreker worden bepaald door een kamergeometrie die elk draaiuur slijt. De mantel en concaves worden op het oog en met een meter door de bovenkant geïnspecteerd, en een vervangende mantel die niet goed zit betekent een zeer groot onderdeel terugsturen.

Gescand op 0,1 mm is de kamer een gemeten profiel — slijtage over mantel en concaves, de closed-side setting als geometrie — en het nieuwe deel wordt gecontroleerd tegenover CAD voordat het de werkplaats verlaat, en zo doet Element het.

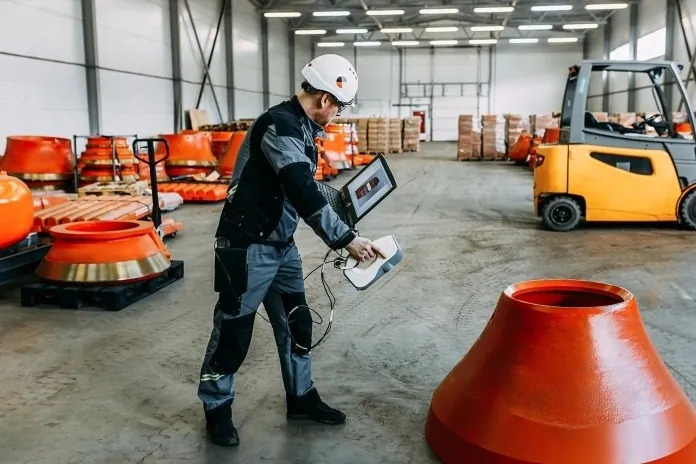
Ingenieur die een kegelbrekermantel in 3D scant in een onderdelenmagazijn
Kortom

Hoe wordt slijtage van de brekerkamer gemeten met 3D-scannen?

Mantel en concaves worden tijdens de inspectie gescand op 0,1 mm; slijtage en kamergeometrie worden overal gemeten, en een vervangdeel wordt gecontroleerd tegenover CAD.

  • Mantel en concaves gekarteerdSlijtage als restprofiel over de hele kamer, geen meter op een paar punten.
  • Kamer­ge­o­me­trieHet werkelijke kamerprofiel waarmee de breker draait, voor doorzet en pro­duct­grootte.
  • Onderdelen gecon­tro­leerd vóór verzendingVan scan tot deviatierapport in vier uur, soms in maar 30 minuten.
  • Onder 0,1 mm per 1000 mmDe tolerantie die Element op brekerdelen haalt volgens ISO 9001.

Waarom de verkeerde mantel pas in de mijn wordt ontdekt

Een brekerkamer is een paar slijtende oppervlakken waarvan de onderlinge verhouding alles bepaalt wat de machine doet. De inspectie is visueel en met een meter door de bovenkant van de breker in een kort venster: de mantel ziet er hier versleten uit, de concaves hebben daar een rug, de spleet aan de gesloten zijde wordt gecontroleerd met lood of een meter. Het kamerprofiel waarmee de breker werkelijk draait — in plaats van het profiel waarmee hij is ontworpen — wordt niet gemeten, en de vervangingsonderdelen worden besteld op basis van het ontwerp.

De onderdelen zijn zeer groot, gegoten en bewerkt om te passen op een kop en een kom die zelf versleten zijn. Een mantel die niet goed past, wordt ontdekt bij het monteren in de mijn, en het gevolg is precies wat Element, dat reserveonderdelen voor brekers maakt, beschreef: een zeer groot onderdeel terugsturen. De kosten zijn de vracht, de stilstand en de breker die op een versleten kamer draait tot de volgende poging.

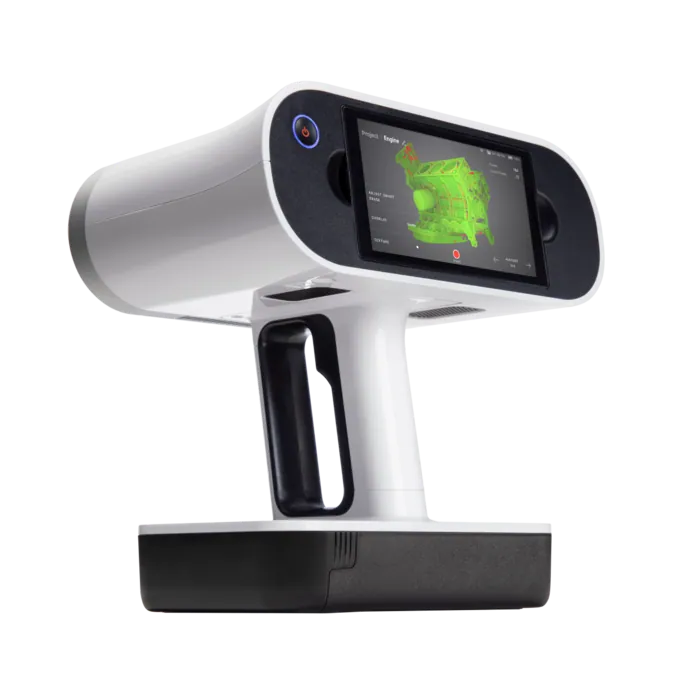
Scannen meet beide kanten van het probleem. Artec Leo legt de kamer — mantel, concaves en zittingvlakken — vast op 0,1 mm tijdens het inspectievenster, handheld en draadloos; tegenover het profiel van het nieuwe onderdeel in Artec Studio is slijtage een gekleurde kaart over de hele kamer en de huidige geometrie een gemeten profiel. Bij de fabrikant wordt de afgewerkte mantel gescand en met CAD vergeleken voordat hij wordt verzonden: Element gaat van scan tot afwijkingsrapport binnen vier uur, bij sommige klussen in slechts 30 minuten, en houdt minder dan 0,1 mm per 1000 mm diameter volgens ISO 9001.

Van inspectie tot een onderdeel dat goed zit

Meten bij de breker en meten in de werkplaats sluiten de cirkel.

  1. 1. Scan de kamerLeo door de bovenkant van de breker tijdens de inspectie: mantel, concaves en zitvlakken op 0,1 mm.
  2. 2. Karteer de slijtageDe kamer tegenover het profiel van het nieuwe deel in Artec Studio: resterend materiaal over mantel en concaves.
  3. 3. Profileer de kamerDe werkelijke kamergeometrie en closed-side setting als gemeten secties, voor de procesingenieur.
  4. 4. Specificeer het vervangdeelDe zitgeometrie zoals ze is, naar de fabrikant; het deel gemaakt om op de versleten kop en kom te zitten.
  5. 5. Controleer vóór verzendingHet afgewerkte deel gescand en vergeleken met CAD — vier uur tot een deviatierapport — voordat het de werkplaats verlaat.

Welke scanner voor dit werk

De kamer is donker, krap en van versleten staal, en de onderdelen worden op een tiende millimeter gecontroleerd: de handheld scanner, aan beide kanten.

Artec Leo draadloze handheld 3D-scanner

Artec Leo

Ideaal voor
Mantel, concaves en zitvlakken bij de breker; het afgewerkte deel in de werkplaats
Type
Draadloos handheld gestructureerd licht, alles-in-één
3D-puntnauwkeurigheid, tot
0,1 mm
3D-resolutie, tot
0,2 mm
Opnamesnelheid
Tot 35.000.000 punten/s in HD-modus
Werkafstand
0,35–1,2 m

Leo legt versleten gietstaal vast op 0,1 mm met 35 miljoen punten per seconde in HD Mode, handheld en draadloos, door de bovenkant van een breker of rond een mantel op een pallet. Het is de scanner in de workflow van Element — handheld structured-light-opname van afgewerkte en versleten onderdelen, vergeleken met CAD in Artec Studio en Geomagic for SOLIDWORKS.

Artec Ray II laserscanner voor groot bereik

Artec Ray II

Ideaal voor
De hele breker en zijn kamer van bovenaf, op 1,9 mm, voor de as-built van de installatie
Type
Stationaire laser met groot bereik, op statief
Nauwkeurigheid, tot
1,9 mm op 10 m, 2,9 mm op 20 m, 5,3 mm op 40 m
Meetruis
0,4 mm op 10 m
Bereik
0,5–130 m
Scantijd
1 min 42 s bij 3 mm, 10 m, zonder textuur
Beeldveld
360° × 300°

Vanaf de bovenkant van de breker legt Ray II op statief de kamer, de spin en de omringende constructie vast op 1,9 mm op 10 m in één standpunt van minder dan twee minuten — de hele geometrie van de holte en de as-built van de breker voor het installatiemodel. Het Leo-detail van mantel en concaves registreert daarin.

Gedaan op echte brekerdelen

Uitdaging:
Element maakt onderdelen voor mijnbouw en bouw, waar een kegelbrekermantel die niet goed aansluit betekent dat een zeer groot onderdeel terug moet.
Resultaat:
Van scan tot vergelijking binnen vier uur, en bij sommige opdrachten in slechts 30 minuten, met toleranties onder 0,1 mm per 1000 mm diameter volgens ISO 9001.
van scan tot afwijkingsrapport4 uur
Lees de casestudy

„Met Artec 3D-scannen voor kwaliteitscontrole kun je de klant een hoge kwaliteit van geleverde producten garanderen en tegelijk de logistieke kosten minimaliseren die het terugsturen van grote onderdelen met zich mee zou brengen.”

Alexander Shestakov3D-scanexpert, casestudy Element

Zie een brekerkamer op slijtage gekarteerd op 0,1 mm en een vervangende mantel gecontroleerd tegenover CAD vóór verzending — vraag een demo aan voor uw brekerij- en werkplaatsteams.

Vraag een demo aan

Vragen van ingenieurs brekerij

Hoeveel stilstand van de breker kost de kamerscan?

Minuten opname binnen het inspectievenster dat er toch al is. Leo legt de kamer door de bovenkant vast zoals de inspecteur ernaar zou kijken; de vergelijking en het profiel worden achteraf gemaakt.

Hoe verhoudt de closed-side setting zich tot de scan?

De scan geeft de kamergeometrie — profielen van mantel en concaves in hun werkelijke positie — zodat de instelling en het hele kamerprofiel gemeten secties zijn in plaats van een loodproef op één punt.

Welke tolerantie haalt de controle van onderdelen?

Element haalt onder 0,1 mm per 1000 mm diameter volgens ISO 9001, met van scan tot deviatierapport binnen vier uur en bij sommige klussen in maar 30 minuten.

Kunnen de zitvlakken ter plaatse worden gescand?

Ja. Met de mantel eruit legt Leo de zitvlakken van kop en kom vast op 0,1 mm, zodat het vervangdeel kan worden gespecificeerd op de versleten zittingen in plaats van de ontwerpzittingen — en dat is wat voorkomt dat het wordt teruggestuurd.

Ingenieur die een kegelbrekermantel in 3D scant in een onderdelenmagazijn

Vertel ons over de brekers die u onderhoudt

Beschrijf de brekers, de slijtdelen en hoe de staat van de kamer nu wordt beoordeeld. Een mijnbouwspecialist komt terug met hoe de kamer zou worden gescand en hoe onderdelen vóór verzending zouden worden gecontroleerd.